SKD61压铸模具早期开裂怎么办?隆实从材料到工艺解决模具失效
前段时间,我们的一位客户做铝合金压铸件时, 最怕的不是模具磨损,而是刚进入稳定生产阶段,型腔、浇口和顶针孔附近突然出现裂纹。裂纹一旦扩展,产品会出现披锋、尺寸波动,模具还要反复停机补焊。交期被拖延,维修费用增加,已经交付的产品也可能面临返工。
客户原先使用普通热作模具钢,生产一段时间后出现型腔龟裂;更换SKD61 后,裂纹问题仍然反复发生。有的模具前期看不出异常,连续生产后裂纹才逐渐显现;有的材料硬度检测合格,热处理后却发生变形,导致加工余量不足、装配困难。客户希望解决的不是“换一种材料”,而是让模具稳定生产,减少停机和返修。
我们接到客户反馈的 问题后,没有只看材料牌号,而是结合失效位置、模具结构、加工状态和生产工况逐项排查。分析发现,裂纹通常由多个因素叠加:材料内部组织不均、偏析或夹杂可能形成裂纹源;淬火和回火工艺与模具截面不匹配,会造成残余应力;型腔转角过小、浇口和顶针孔周边过渡不合理,则会放大局部应力。在铝液反复冲刷和冷热循环下,细小裂纹就容易逐步扩展。针对客户模具,我们 从四个环节同步处理。
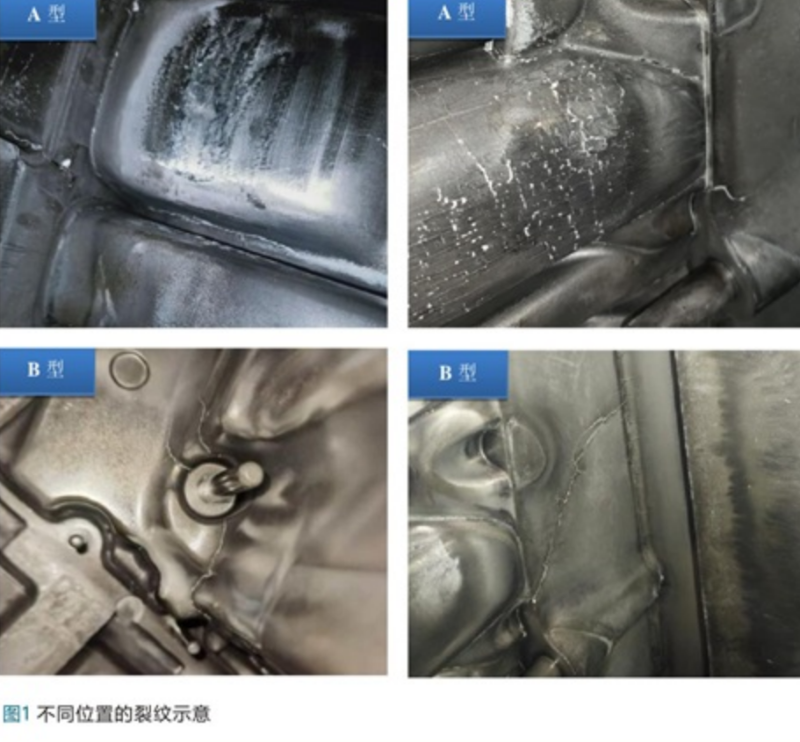
压铸模具型腔不同位置的裂纹形态
第一,材料进厂后进行材质确认、硬度检测和内部质量检查,降低批次差异带来的风险。
第二,根据图纸和模具尺寸合理安排加工余量,避免大面积去料造成变形,并对型腔转角、浇口、顶针孔等部位提出圆角过渡和结构优化建议。
第三,热处理采用分段升温、充分保温、合理冷却和多次回火,使 SKD61 在达到硬度要求的同时保留足够韧性。
第四,热处理后进行校正、精磨和关键尺寸复检,确认平面度、配合尺寸和变形量满足装配要求。对于粘铝和磨损较重的区域,再根据工况匹配氮化等表面处理。
模具重新投入生产后,客户重点跟踪型腔转角、浇口和顶针孔等易失效位置。早期龟裂和异常变形明显减少,维修由频繁抢修转为计划保养,产品尺寸和外观也更加稳定。客户最终确认,SKD61能不能发挥作用,关键不只在牌号,还在于材料质量、热处理、加工余量和模具结构是否匹配。要是您的 SKD61 模具也出现型腔龟裂、顶针孔放射裂纹、浇口磨损或热处理变形,可以把模具图纸、失效照片和已生产模次发给隆实。我们会根据裂纹位置和使用工况,帮您判断问题更可能出在材料、热处理、加工还是结构,并给出对应的选材和加工方案。
如果您对SKD61压铸模具早期开裂怎么办?隆实从材料到工艺解决模具失效比较感兴趣或有疑问话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.
(以上内容仅供参考)
18002688026

 全国服务热线