
大型塑料模具718H型腔裂纹根治:材料探伤和去火应力退火双重整改
前段时间,我们有位客户定制了一批718H预硬模具钢,用来做大型塑料模具。产品粗、精加工完成后,客户在检验时发现模具型腔表面出现了细微的裂纹。因为怕这缺陷影响模具寿命和后面生产的稳定性,客户要求返工,并且希望从根上把隐患去除。
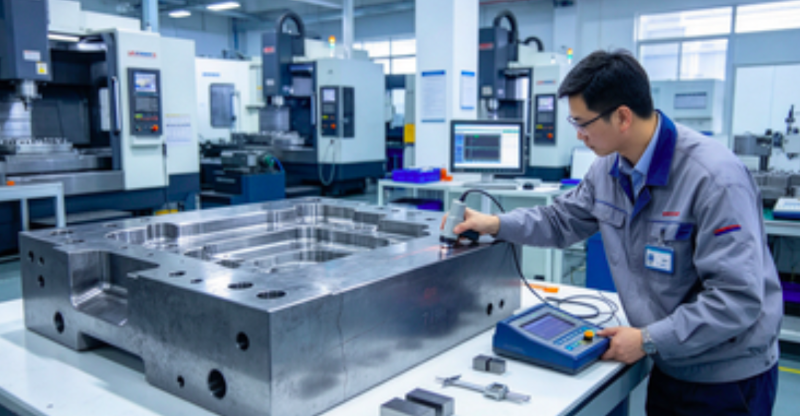
我们没有上来就返工,而是先把裂纹的来龙去脉查清楚。我们的工程团队对裂纹部位做了金相分析,确认问题出在材料本身的皮下气孔上。这类气孔藏在钢材表层下面,平常外观检查可能看不出来,可一旦受力,就会在局部形成应力集中,再叠上加工应力,型腔表面就会裂开了。找到原因后,我们从材料管控和工艺优化两方面出了整改方案:找到原因后,我们从材料管控和工艺优化两方面出了整改方案:
第一,更换材料批次,并要求供应商提供探伤报告,明确超声波探伤(UT)级别不低于2级,从源头剔除带皮下缺陷的原材料。
第二,优化加工工艺,将粗加工余量由2mm减至1.5mm。余量减小后,加工去除量随之降低,产生的加工应力也跟着下降,裂纹诱发风险相应降低。
第三,在加工流程中增设去应力退火工序,工艺参数为650℃保温4小时、随炉冷却,将前期累积的内应力释放掉,隐患因此消除。
新批次材料到位后,我们严格按这个方案执行。经过检验,新料没有了气孔的缺陷;完成加工后再进行
磁粉检测(MT),型腔表面也没有发现裂纹。客户装机试模后反馈效果较好,模具满足预期的使用寿命要求。
这次经历说明两点:一是在采购718H这类预硬模具钢时,建议最好在技术协议里把UT探伤要求写清楚,从源头避开皮下缺陷;二是做大型模具,在正式加工前安排一道去应力退火,同样能有效防住加工裂纹。
如果您对大型塑料模具718H型腔裂纹根治:材料探伤和去火应力退火双重整改比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工www.lsgc618.com
(以上内容仅供参考)
18002688026

 全国服务热线


