
DC53热处理后变形装不上?不是料不行,是工艺这四步没做到位
做精密冲压模的同行可能最怕模具辛辛苦苦加工好,但是一热处理尺寸可能就变形了,装配对不上。前段时间,一位客户就为这桩事着急忙慌地找了过来。
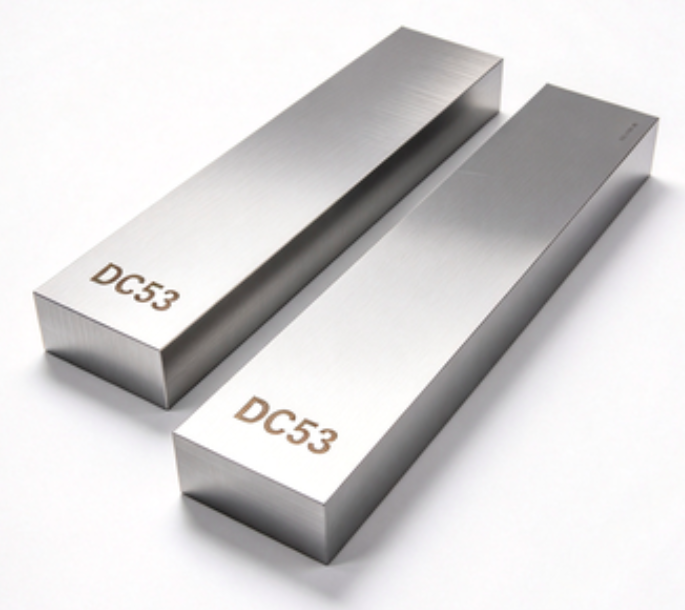
这位客户定制了一套精密冲压模具,用的是DC53材料。模具精度要求比较高,热处理后变形量要控制在0.02毫米以内。模具粗加工完送热处理,回来一测,整体变形到了0.05毫米,比允许的0.02毫米超了一倍多,根本装不上。客户第一反应是我们的料不行。其实DC53材料本身是没什么问题的,变形可能大多来自热处理时的热应力和组织转变,工艺没做好。
我们没有急着换料,而是把热处理工艺重新捋了一遍,给了客户一套优化的方案:第一步,先预处理上加一道650℃×2h的去应力退火,先把粗加工的残余应力卸掉;第二步,升温改成分段走,从500℃到830℃分三段慢慢升,不让温差一下子顶上来;第三步,淬火用等温淬火代替传统做法,280℃×1h,减小热冲击;第四步,再加两次低温回火,180℃每次2小时,先把组织稳住。
按这套工艺走下来,热处理后变形量控制在0.015毫米以内,比客户要求的0.02毫米还较小,模具能够顺利装配。客户对精度挺满意,说以后这类精密模就认这套做法。DC53淬火变形的原因是主要源于
马氏体转变时的体积膨胀;分段升温和等温淬火能把热应力压下去,两次低温回火再稳住组织。建议做精密模别只盯着材料,热处理这道工序可能会更关键。隆实模具钢材现货齐全,标号能够对应标准,每批带光谱报告和材质证明,拿不准主意的欢迎随时找我们,可以免费给您一些建议。
如果您对DC53热处理后变形装不上?不是料不行,是工艺这四步没做到位比较感兴趣或有疑问,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工 www.lsgc618.com
(以上内容仅供参考)
18002688026

 全国服务热线


