
一家专注不锈钢冲压成型的制造企业,长期使用CR12MoV冷作冲裁模进行生产。由于不锈钢塑性较好,易与模具表面发生冷焊咬合,而常规淬火回火态的CR12MoV缺少有效隔离层,单纯依靠反复抛光和加大润滑无法从根源解决问题。
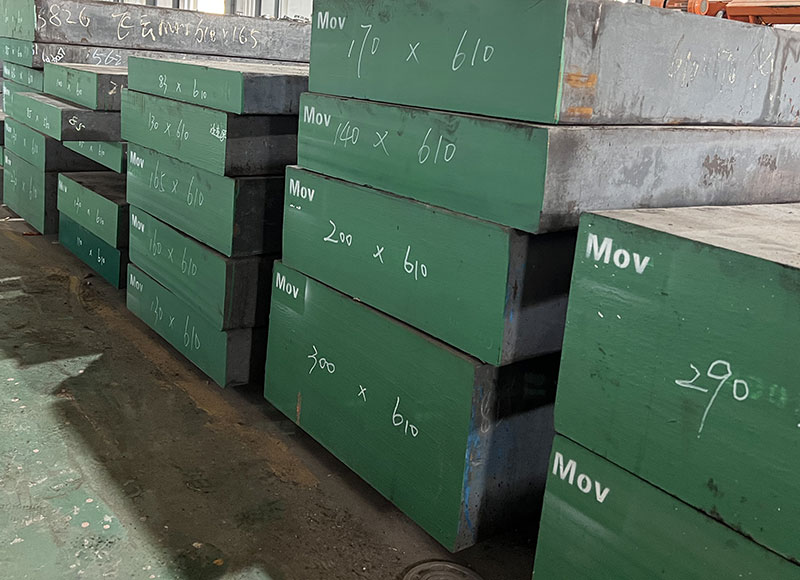
生产过程中,模具粘模导致产品表面频繁出现划伤,且需要频繁停机清理,每班需停机清理5次,生产线节拍被频繁打断,生产效率难以提升,企业迫切需要一套可落地的成熟解决方案。

东莞市隆实模具钢材团队针对不锈钢冲压粘模的行业共性问题,提出“表面改性+参数优化”的系统方案,而非单一调整某个环节。首先对模具工作面进行TD热扩散覆层处理,形成厚度5-8μm的VC碳化钒覆层,硬度可达HV2800-3200,从物理层面切断不锈钢与模具基体的直接接触,从根源避免冷焊粘模。
为了控制TD处理带来的尺寸变形风险,处理前预留了加工余量并完成去应力预处理,确保成品尺寸稳定符合客户的精度要求。

在完成表面改性后,团队进一步对模具进行多维度参数协同优化:一是将工作面粗糙度降至Ra0.05μm,减少机械锚点,降低不锈钢粘附的可能性;二是润滑方案更换为极压润滑剂,维持稳定的隔离油膜;三是将冲压间隙从原来的10%调整至12%,降低冲压过程中模具与工件的接触压力,进一步减少粘附风险。
方案落地后,粘模问题得到彻底解决,产品表面划伤问题完全消除,生产秩序恢复稳定,各项数据指标获得显著改善:
模具清理周期从每班5次延长至每周2次,大幅减少停机清理时间;生产效率提升40%,生产线节拍不再被频繁打断,产能得到有效释放。
以前一个班要停下来清五次模,现在做了TD之后基本不粘了,人也轻松多了。
冲裁模作为不锈钢冲压生产的核心工装,材料品质与工艺优化缺一不可。东莞市隆实模具钢材作为立足东莞、辐射珠三角的一站式模具钢材综合服务商,不仅提供正规渠道采购的CR12MoV模具钢,每批次材料可追溯、品质可控,更针对行业共性痛点开发了可落地的系统解决方案,从材料供应到加工再到工艺优化,为客户提供全流程支持。
对于同样面临冲裁模淬火开裂、不锈钢冲压粘模等痛点的模具制造企业而言,本次案例的成功路径提供了一个具有参考价值的范本。东莞市隆实模具钢材支持1件起订、24小时响应发货,可提供精度达±0.01mm的定制服务,能够匹配中小制造企业小批量试产、紧急补单等多样需求。
对于同样面临冲裁模模具钢定制痛点的企业而言,了解这套成熟的工艺方案,或许是解决自身生产难题的第1步。
如果您对案例背景:不锈钢冲压企业的粘模困境比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工www.lsgc618.com
(以上内容仅供参考)
18002688026

 全国服务热线


