
35CrMnSi煤机刀头试制加工案例|隆实多轮试切攻克加工难点
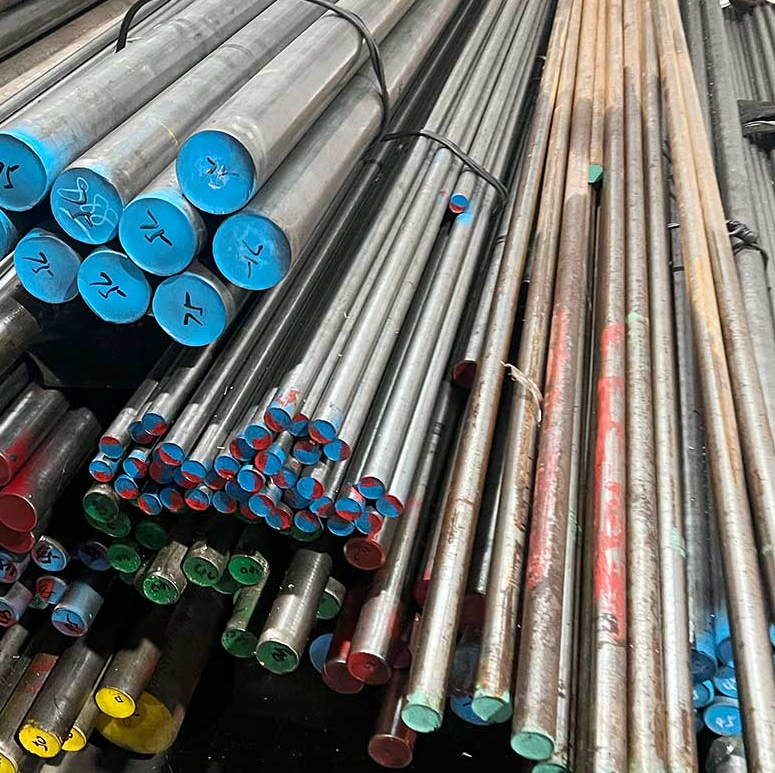
新煤机刀头要配出口机型,客户最担心的往往不是能不能做出一件,而是尺寸能否装得上、几件样品能不能一致、耐磨测试能否通过。前段时间,我们有一位客户开发配套刀头时,采用了35CrMnSi钢,委托隆实按图试制。刚开始试切,加工刀具磨损很快,样件边缘也出现崩口风险。试切继续不下去,客户就无法安排装机和性能验证。
刀具损耗快,为什么样件难做到一致
这批材料切削阻力较大,机床刀具在加工中不断磨损。刀具变钝后,切削状态会变化,工件轮廓和边缘就更难保持稳定,崩口风险也随之增加。客户要的不是一件“看起来差不多”的样品,而是要按图加工,关键尺寸能与设备配合,并且多件样品都能达到同一要求。当时没有成熟工艺可以直接套用。只把第一件做出来还不够,后续样件必须重复相同加工要求。因此,试制的核心问题是怎样在控制刀具损耗和工件边缘的同时,逐步找出可重复执行的加工条件。
隆实逐步调整加工方案,按图逐件检查
收到图纸后,我们的工作人员先梳理刀头轮廓、公差和装配位置,再安排加工工序。试制使用刚性较好的设备,减少工件在切削时晃动对尺寸的影响。每轮加工后,技术人员观察刀具磨损、工件边缘和尺寸结果,再调整切削参数与冷却方式,安排下一轮试切。
经过多轮试切,团队逐步确定这款刀头的加工方案。样件完成后,我们按图纸逐件检查尺寸,确认达到图纸要求后交付。试制期间,我们持续与客户技术人员沟通进度,便于客户安排装配和测试。
客户完成装配与耐磨验证
客户收货后认可样件的加工精度和装配配合,并完成高温耐磨性能测试。项目记录显示,样件在本次测试条件下满足该出口机型的使用要求。试制形成的加工方案,为后续同类刀头打样提供了依据,双方也继续沟通旧刀头测绘复刻需求。
要是您的煤机刀头也需要试制,可以把图纸或旧样发给隆实,说明材料牌号、与设备配合的位置,以及样件要通过的测试。手上只有旧样,也可以先指出必须保证的装配尺寸。可以一并注明数量、尺寸公差、目标硬度、加工余量和期望交期。如果暂时没有完整图纸,也可先把旧件照片和重点尺寸发来。我们可结合这些信息与您确认测绘、试制和验收范围,再沟通交付安排。
如果您对35CrMnSi煤机刀头试制加工案例|隆实多轮试切攻克加工难点比较感兴趣或有疑问的话,可点击联系我们的在线客服或电话联系,隆实模具钢专注模具钢材定制加工www.lsgc618.
(以上内容仅供参考)
18002688026

 全国服务热线


